


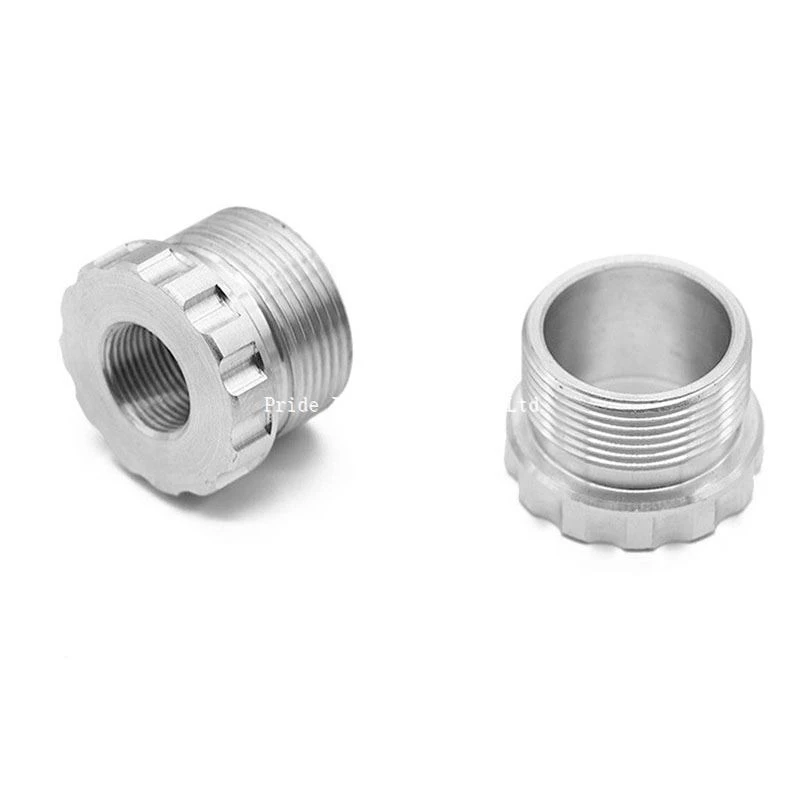
Titanium Cups Solvent Trap Kit
Spesifikasjoner: tilpasset i henhold til kravene i tegninger og prøver
Innledning: Profesjonell maskinvare tilbehør prosesseringsfabrikk
Beskrivelse
Tekniske parametere
kit med løsemiddelfang
| produktbeskrivelse |
| Produktnavn | kit med løsemiddelfang |
| Produkttype | CNC snu, fresing, boring, sliping, wire EDM skjæring etc. |
| Våre tjenester | CNC-bearbeiding, plastinjeksjon, stempling, støping, silikon og gummi, ekstrudering av aluminium, molding osv. |
| Materiale | Aluminium, messing, rustfritt stål, kobber, plast, tre, silikon, gummi, eller i henhold til kundene' krav |
| Overflatebehandling | Anodisering, sandblåsing, maling, pulverlakk, plating, silketrykk, børsting, polering, lasergravering |
| Dimensjon | Som kunder' be om |
| Serviceprosjekt | Å gi produksjonsdesign, produksjon og teknisk service, mold utvikling og prosessering, etc. |
| Tegningsformat | PRO / E, Auto CAD, Solid Works, IGS, UG, CAD / CAM / CAE |
| Testing maskin | Digital høydemålere, tykkelse, koordinatmålemaskin, projeksjonsmaskin, ruhetstester, hardhetstester og så videre |
| Industri brukt | Maskineri; kraftig utstyr; elektronisk apparat; Auto reservedeler; optisk telekommunikasjon |
| Pakking | Miljøvennlig pp-pose / EPE-skum / kartongbokser eller trekasser Som spesifikke krav fra&nr. 39 |
| Prøveeksempeltid | 7-10 dager etter bekreftelse |
| Leveringstid | 7-30 dager etter mottar forskuddsbetalingen |
| Betalingsbetingelser | T / T, Western Union, Paypal |
| Produkter Vis |


| Kontakt oss |
Shenzhen stolt Industrial Co, Ltd
 Block D, Dianlian Science Park, Matian St., Guangming District, Shenzhen 518106, Kina

 +8615629044483
Kontakt : Chloe
 +86-917-3387002
| Vårt selskap |

| Kundens tilbakemelding |

| Vårt utstyr |

Siste nytt |
Hvilke faktorer kan forårsake deformasjon av bearbeidede deler?
I løpet av bearbeiding, på grunn av forskjellige maskineringsfeil eller annet prosesseringspersonell&# 39, er feil operasjoner, det er lett å forårsake deformasjon av arbeidsstykket. Dette problemet er vanskelig å løse. Først må vi bestemme den spesifikke årsaken til deformasjonen, og deretter ta tiltak for å håndtere den. Hva er derfor de viktigste faktorene som lett forårsaker deformasjon av arbeidsstykket under bearbeiding?
1. Arbeidsstykkets deformasjon forårsaket av fastspenning av arbeidsstykket
Klem av arbeidsstykket er lett å forårsake deformasjon av arbeidsstykket. For å unngå slik deformasjon er det nødvendig å velge et passende klemmepunkt, og deretter velge en passende klemkraft i henhold til klemmepunktets posisjon. Derfor bør arbeidsstykkets klemmepunkt og støttepunkt holdes så mye som mulig, slik at klemkraften virker på støtten, og klemmepunktet er nærmere behandlingsoverflaten, slik at det ikke er lett å forårsake deformasjon.
Når klemkraften virker på arbeidsstykket, bør rekkefølgen på klemkraften vurderes, og klemkraften skal ikke være for stor. For å balansere skjærekraften, bør klemkraften påføres på slutten. Det er også nødvendig å øke kontaktområdet mellom arbeidsstykket og armaturet eller bruke en aksial klemkraft. Den mest effektive måten å løse klemmedeformasjonen på er å øke stivheten til delene. Økningen av kontaktområdet mellom arbeidsstykket og armaturet bidrar til å redusere deformasjonen av arbeidsstykket under klemprosessen.
2. Deformasjon av arbeidsstykket forårsaket av materialet og strukturen til arbeidsstykket
Størrelsen på deformasjonen er proporsjonal med formkompleksiteten, størrelsesforholdet og veggtykkelsen, og proporsjonal med materialets stivhet og stabilitet. Derfor må du minimere innvirkningen av disse faktorene på deformasjonen av arbeidsstykket når du designer deler. Spesielt strukturen til store deler bør være mer fornuftig. Før behandling skal feil som hardhet og løshet kontrolleres strengt for å sikre kvaliteten på emnet og redusere deformasjonen av arbeidsstykket.
3. Arbeidsstykkets deformasjon forårsaket under bearbeiding
I skjæreprosessen utsettes arbeidsstykket for skjærekraften for å produsere et verktøyutbyttefenomen. Dette er den elastiske deformasjonen i retning av kraften. For å løse dette deformasjonsproblemet, kan verktøyet forbedres, noe som kan redusere friksjonen mellom verktøyet og arbeidsstykket, forbedre arbeidsstykkets kjølekapasitet under skjæreprosessen og redusere arbeidsstykkets indre spenning.
4. Arbeidsstykkedeformasjon forårsaket av belastning etter bearbeiding
Etter maskinering har selve delen en relativt balansert indre spenningstilstand. Selv om formen på delen er relativt stabil på dette tidspunktet, når noen materialer fjernes og varmebehandling utføres, vil den indre spenningen endre seg, så det kreves en balanse mellom gjenopprettingskreftene. I dette tilfellet bør det forbedres. Det kan løses ved varmebehandling. Brett arbeidsstykket som skal rettes til en viss høyde, press verktøyet til en flat tilstand, og sett deretter verktøyet og arbeidsstykket i varmeovnen. I henhold til forskjellige delematerialer, velg forskjellig oppvarmingstemperatur og tid. Etter termisk retting kan arbeidsstykkets indre struktur forbli stabil. På dette tidspunktet har arbeidsstykket ikke bare høyere retthet, men eliminerer også herding av arbeid, noe som er praktisk for ytterligere etterbehandling av delene.
Populære tags: titanium kopper løsemiddel felle kit, Kina, produsenter, leverandører, fabrikk, engros, tilpasset, laget i Kina
Et par
neiNeste
neiSende bookingforespørsel
Du kommer kanskje også til å like


